
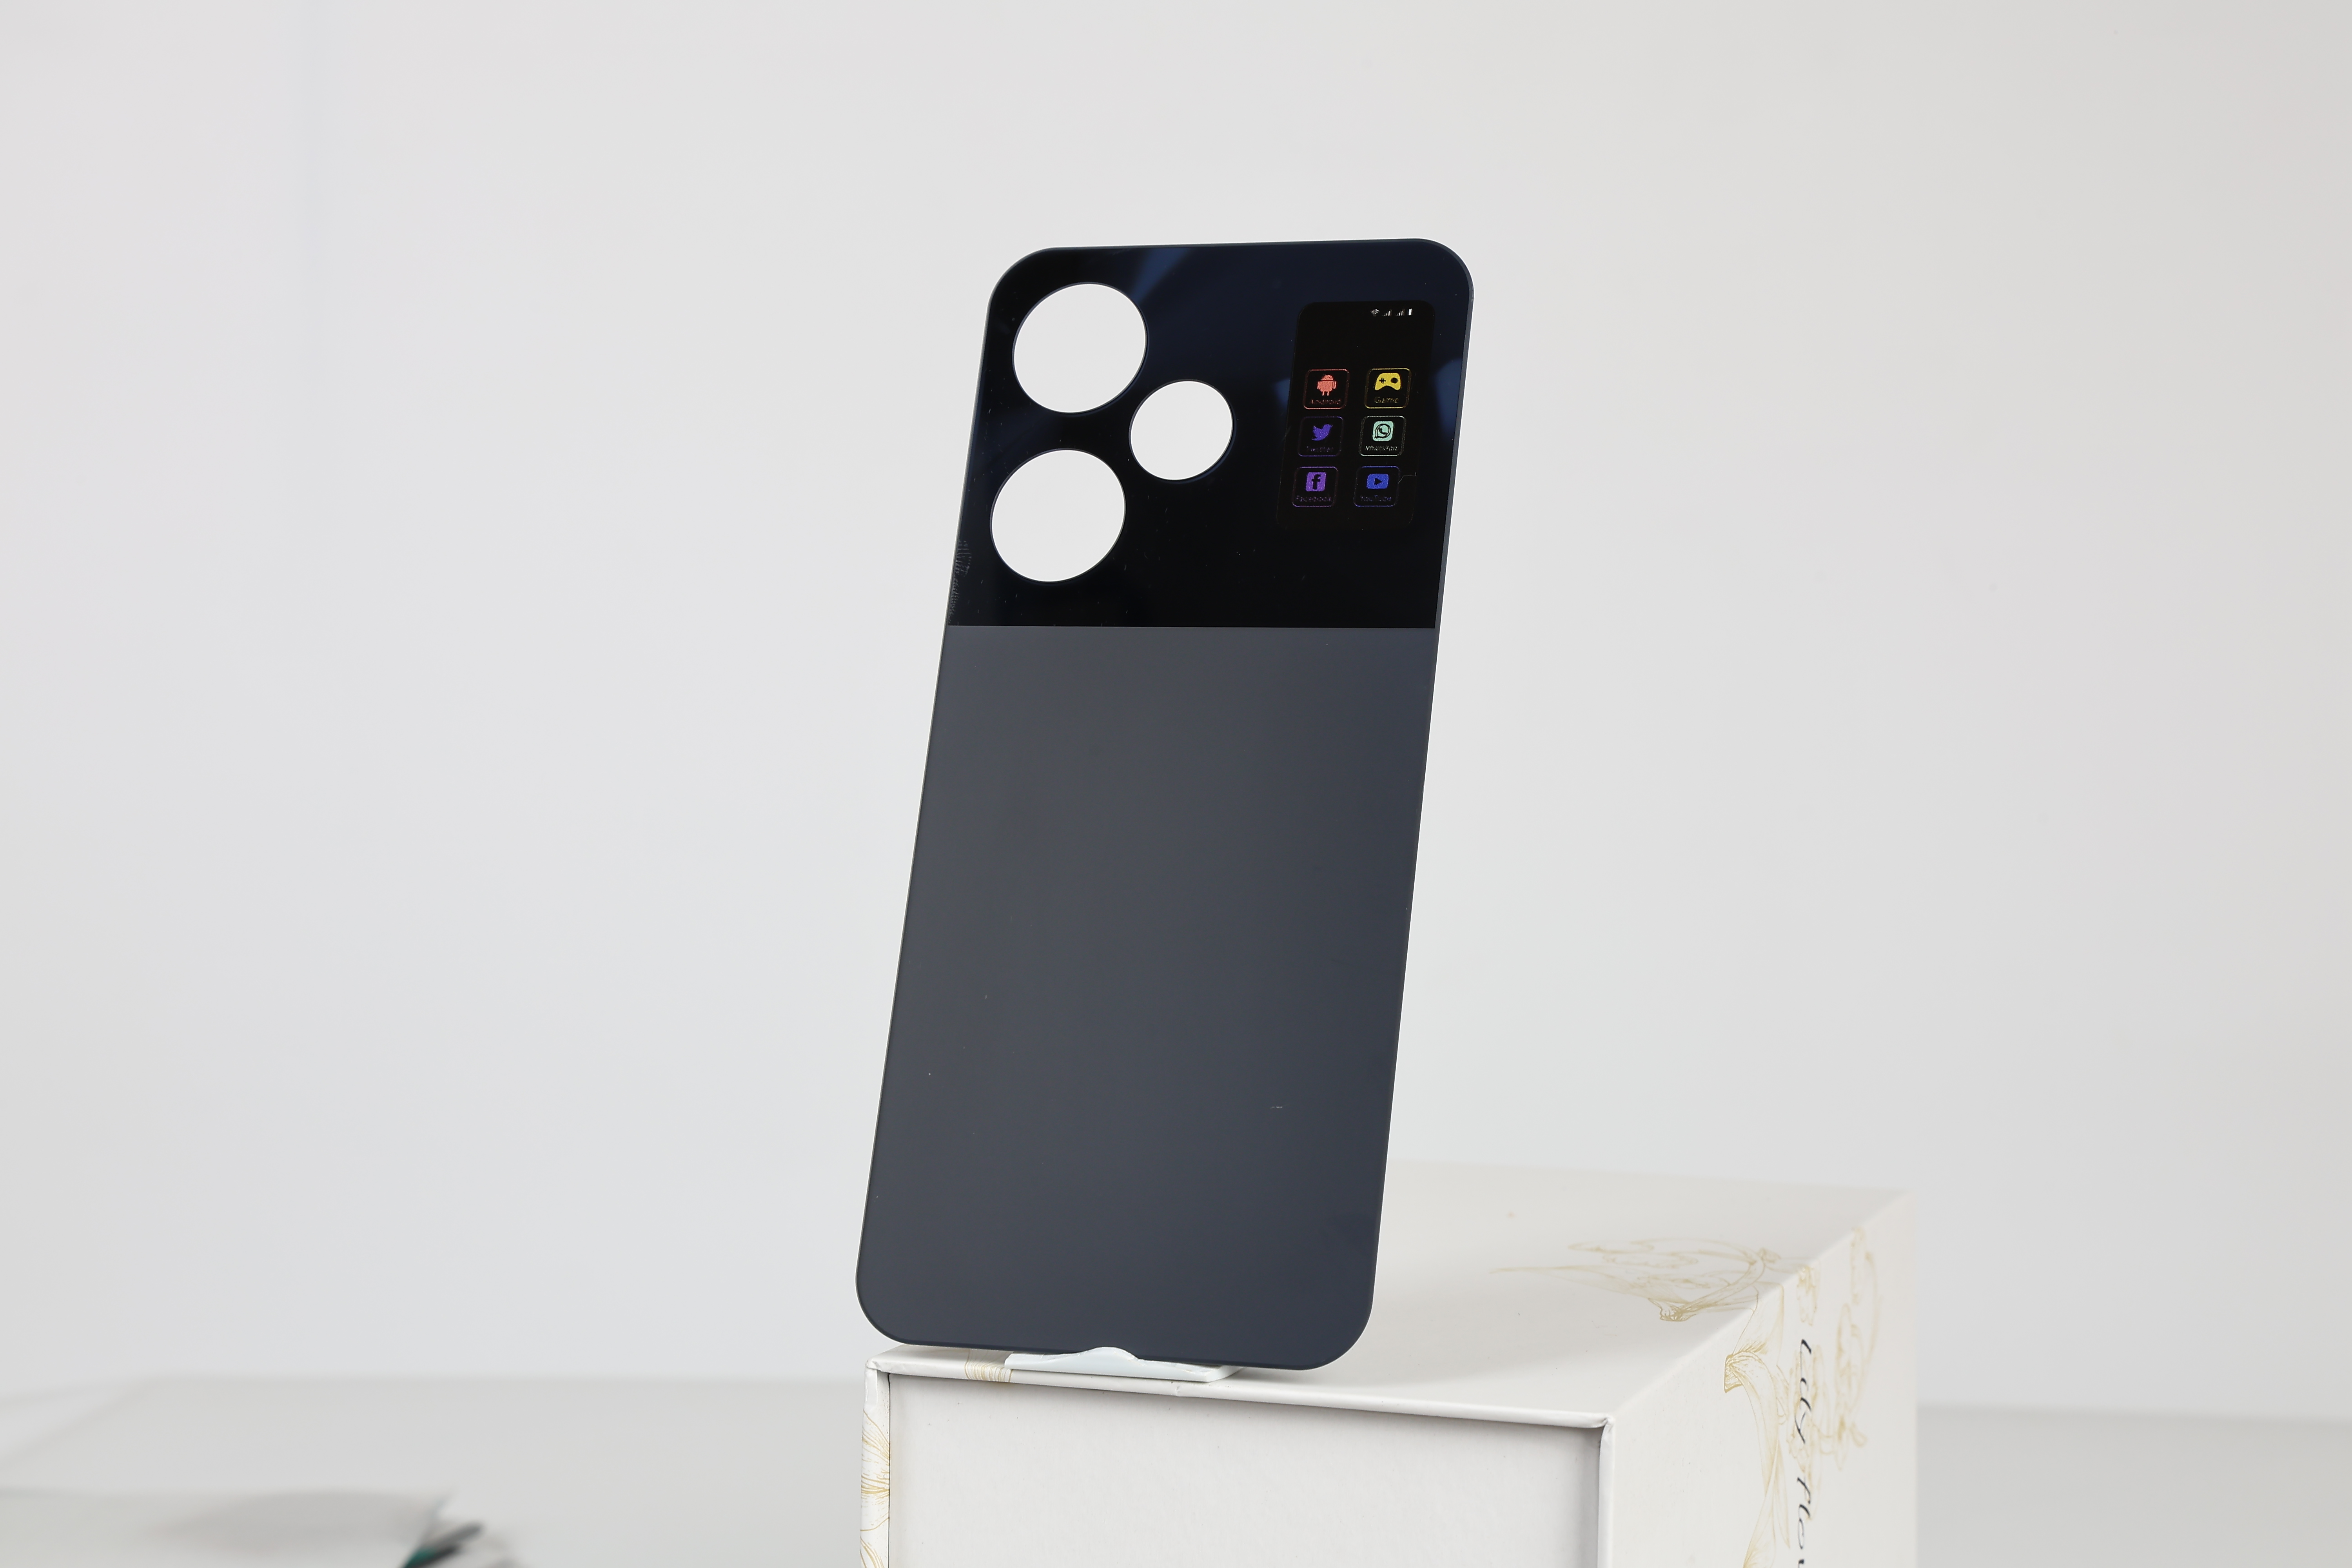
Copertina posteriore in vetro AG: trattamento antiriflesso delle superfici e guida alla produzione
Esplora l'incisione chimica, il nano-rivestimento e gli standard di qualità per i pannelli posteriori in vetro antiriflesso nella produzione B2B
Il vetro antiriflesso (AG) è diventato uno dei trattamenti superficiali più ricercati per le copertine posteriori degli smartphone, offrendo un'estetica opaca distintiva combinata con resistenza alle impronte digitali e una presa migliorata. Per gli acquirenti B2B — inclusi produttori OEM, distributori di accessori mobili e marchi di elettronica di consumo — comprendere il processo di produzione del vetro AG, i metodi di trattamento superficiale disponibili e gli standard di controllo qualità è essenziale per trovare pannelli di copertura posteriore affidabili e ad alte prestazioni che soddisfino sia le aspettative dei consumatori sia gli obiettivi di costo di produzione.
Cos'è il vetro AG?
Il vetro AG, abbreviazione di vetro anti-riflesso, è una superficie di vetro appositamente trattata, progettata per diffondere la luce riflessa, riducendo l'abbagliamento visibile mantenendo al contempo un'elevata chiarezza ottica. A differenza del vetro lucido standard che agisce come uno specchio sotto una luce intensa, il vetro AG presenta una superficie microstrutturata — creata tramite incisione chimica, deposizione di rivestimenti o texturizzazione meccanica — che diffonde la luce in ingresso da più angoli, eliminando efficacemente riflessi nitti.
Quando applicato alle copertine posteriori degli smartphone, il vetro AG offre tre vantaggi chiave: un aspetto opaco di alta qualità che differenzia i dispositivi dai modelli tradizionali lucidi, una visibilità delle impronte digitali significativamente ridotta che mantiene la superficie pulita per tutto il giorno, e una migliore presa tattile che rende il telefono più comodo e sicuro da impugnare. Queste proprietà hanno reso le coperture posteriori in vetro AG una scelta preferita per smartphone di punta di marchi come Apple (iTelefono 11 Pro "vetro opaco"), Samsung, Huawei e Xiaomi.
Vetro AG vs. Vetro normale vs. vetro smerigliato
Gli acquirenti spesso confondono il vetro AG con il vetro scriffato, ma i due sono fondamentalmente diversi per struttura superficiale, metodo di produzione e prestazioni ottiche. La tabella sottostante chiarisce le distinzioni:
| Proprietà | AG Glass | Vetro normale | Vetro Scurato |
|---|---|---|---|
| Trattamento delle superfici | Incisione chimica o nano-rivestimento | Lucidato, nessun trattamento | Sabbiatura o incisione acida |
| Texture superficiale | Irregolare su microscala (0,05–0,3 μm) | Liscio, come uno specchio | Rough su scala macro (1–10 μm) |
| Trasmissione della luce | 90% – 95% | 92% – 96% | 70% – 85% |
| Livello di foschia | 3% – 15% | < 1% | 30% – 80% |
| Riduzione dell'abbagliamento | Eccellente | Nessuna | Buono (ma sfocato) |
| Resistenza alle impronte digitali | Alto | Basso | Moderato |
| Sensazione tattile | Liscio opaco, setoso | Scivoloso, scivoloso | Ruvido, granuloso |
| Compatibilità di stampa | Stampa UV, compatibile con lo strato AG | Stampa UV, eccellente adesione | Se limitate, le stampe possono apparire disomogenee |
La differenza fondamentale risiede nella scala della texture delle superfici. Il vetro AG opera a livello micro — le sue irregolarità superficiali sono minori della lunghezza d'onda della luce visibile — il che gli permette di disperdere riflessi senza compromettere la nitidezza dell'immagine. Il vetro smerigliato, al contrario, presenta strutture superficiali molto più grandi che creano un aspetto volutamente opaco e diffuso. Per le copertine posteriori dei telefoni, il vetro AG è la scelta migliore quando sono necessarie sia la nitidezza visiva (per i design stampati con UV) sia le proprietà anti-riflesso.
Metodi di trattamento delle superfici del vetro AG
Diversi metodi di produzione possono produrre l'effetto antiriflesso sul vetro. La scelta del metodo di trattamento influisce sul costo, la durata, il livello di foschia e l'idoneità per specifiche applicazioni del dispositivo. Di seguito sono riportati i tre metodi principali utilizzati nella produzione di copertine posteriori in vetro AG :
1. Incisione chimica (incisione acida)
L'incisione chimica è il metodo più diffuso per produrre vetro AG nella produzione ad alto volume. Il processo prevede l'immersione del pannello di vetro in una soluzione acida — tipicamente acido fluoridrico (HF) miscelato con acido solforico (H2SO4) — che dissolve selettivamente quantità microscopiche della superficie del vetro, creando una micro-texture uniforme. La profondità di incisione, la durata e la concentrazione di acidità controllano direttamente il livello finale di foschia e la rugosità superficiale.
Parametri chiave:
- Profondità di incisione: 0,05 μm – 0,3 μm (controlla l'intensità della foschia)
- Temperatura di lavorazione: 20°C – 35°C
- Tempo di immersione: 30 secondi – 5 minuti (varia a seconda della foschia desiderata)
- Pulizia post-incisione: risciacquo con acqua deionizzata + bagno neutralizzante
L'incisione chimica produce una superficie AG permanente e resistente all'abrasione perché la texture si crea rimuovendo materiale anziché applicando un rivestimento. Questo la rende altamente resistente e resistente all'usura dovuta alla manipolazione quotidiana. È il metodo preferito per le coperture premium per smartphone in cui l'integrità superficiale a lungo termine è fondamentale.
2. Nano-rivestimento (rivestimento a spin / spray coating)
Il nano-rivestimento applica uno strato sottile (tipicamente 50–200 nm) di particelle a base di silice o fluoropolimeri sulla superficie del vetro per creare l'effetto antiriflesso. Il rivestimento può essere applicato tramite spin coating (per pannelli piatti) o spray (per forme curve o irregolari). Dopo la deposizione, il rivestimento viene polimerizzato a temperature elevate (80°C – 150°C) per formare un film trasparente e durevole.
Il nano-rivestimento offre vantaggi nella flessibilità produttiva — il livello di foschia può essere regolato con precisione regolando la dimensione delle particelle e lo spessore del rivestimento — e può essere combinato con strati funzionali aggiuntivi come rivestimenti oleofobici anti-fingerprint (AF) in un unico passaggio di applicazione. Tuttavia, le superfici AG rivestite con nano-rivestimento sono generalmente meno resistenti ai graffi rispetto a quelle incise chimicamente, poiché l'effetto antiriflesso risiede nel rivestimento piuttosto che nel substrato di vetro stesso.
3. Trattamento combinato AG + AF
Molte copertine posteriori in vetro AG di alta gamma utilizzano un processo in due fasi: incisione chimica per la texture antiriflesso della base, seguita da deposizione sotto vuoto o applicazione spray di un rivestimento oleofobo anti-fingerprint (AF). Il rivestimento AF riempie i microvuoti della superficie incisa, riducendo l'energia superficiale e facendo sì che oli e sudore si accumulino invece di diffondersi, il che aumenta notevolmente la resistenza alle macchie e rende la superficie più facile da pulire.
Incisione chimica
Micro-texture permanente tramite trattamento acido. Massima durata e resistenza all'abrasione.
Ideale per: dispositivi premium ad alto volume
Nano-rivestimento
Controllo preciso della foschia tramite deposizione di particelle. Flessibile per prototipazione e specifiche personalizzate.
Migliore per: prodotti personalizzati e di fascia media
AG + AF combinato
Superficie AG incisa con strato superiore oleofobo. Massima resistenza a impronte digitali e macchie.
Meglio per: modelli di punta e premium
Processo di produzione del retro del vetro AG
La produzione di una copertina posteriore in vetro AG richiede molteplici fasi di produzione di precisione. Ogni fase richiede attrezzature specializzate e un rigoroso controllo qualità per garantire una produzione coerente tra i lotti di produzione. L'intero processo segue tipicamente questa sequenza:
Passo 1: Taglio e Modellatura del Vetro
I fogli di vetro a galleggiamento grezzo o aluminosilicato vengono tagliati a dimensioni specifiche del dispositivo utilizzando il taglio di precisione CNC o la incisione laser. Per le coperture posteriori curve, il vetro viene modellato tramite piegatura a caldo a temperature comprese tra 600°C e 750°C in stampi di precisione.
Passo 2: Lucidatura dei bordi (2.5D / 3D)
La levigatura e la lucidatura CNC creano bordi lisci e arrotondati — tipicamente ad arco 2,5D o bordi curvi 3D completi — che corrispondono al contorno del telaio del dispositivo. Questo passaggio previene scheggiature e garantisce una transizione fluida tra il vetro e il corpo del telefono.
Passo 3: Rinforzo chimico (Tempra)
Il vetro sagomato viene sottoposto a temprare a scambio ionico in un bagno di sale di potassio fuso (KNO3) a 380°C – 420°C per 4–8 ore. Questo processo sostituisce ioni sodio più piccoli con ioni potassio più grandi nella superficie del vetro, creando uno strato di stress compressivo che aumenta significativamente la resistenza all'impatto e raggiunge una durezza a 9H.
Passo 4: Trattamento delle superfici AG
Il vetro temperato viene lavorato tramite il trattamento AG scelto — incisione chimica, nano-rivestimento o combinato AG+AF — per creare la micro-texture anti-riflesso. I parametri di incisione sono accuratamente calibrati per raggiungere il livello di foschia target (tipicamente 3%–12% per le copertine posteriori).
Passo 5: Applicazione della stampa UV e del design
Design personalizzati, loghi, sfumati e motivi vengono stampati sulla superficie interna del pannello di vetro AG utilizzando stampanti UV ad alta risoluzione (1440 dpi o superiore). La texture AG è rivolta verso l'esterno, mentre il disegno stampato è visibile attraverso il vetro con minima distorsione.
Passaggio 6: Applicazione, taglio e controllo qualità dell'adesivo
Sull'interno viene applicato un adesivo ottico AB a doppia faccia e i fori per la fotocamera/sensore vengono realizzati tramite foratura CNC di precisione. Ogni unità viene sottoposta a ispezioni di qualità che includono controllo dei difetti visivi, misurazione della foschia, test di adesione e test di caduta.
Indicazioni chiave di qualità per le coperture posteriori in vetro AG
Quando valutano i fornitori di coperture posteriori in vetro AG , gli acquirenti B2B dovrebbero richiedere schede tecniche dettagliate che coprono i seguenti parametri critici:
Indicazioni tecniche del retro del copertino AG in vetro
Tipo di vetro
Alluminosilicato / Temperato con calce soda
Durezza
9H (prova di durezza con matita)
Intervallo di spessore
0,5 mm – 1,1 mm
Trasmissione della luce
90% – 95%
Livello di foschia
3% – 15% (personalizzabile)
Lucidità (60°)
50 – 110 GU (regolabile)
Rugosità superficiale (Ra)
0,05 μm – 0,3 μm
Rivestimento AF (Opzionale)
Angolo contatto dell'acqua ≥ 110°
Adesivo
Adesivo ottico bifronte AB
Drop Test Standard
1,0 m – 1,5 m su lastre d'acciaio
Confronto dei metodi di trattamento superficiali
La scelta del metodo di trattamento AG giusto dipende dal mercato target, dal volume di produzione, dal budget di costi e dai requisiti di prestazioni:
| Criteri | Incisione chimica | Nano-rivestimento | AG + AF combinato |
|---|---|---|---|
| Resistenza ai graffi | Eccellente (consistenza permanente) | Moderato (il rivestimento può usurare) | Buono (base incisa + top coat) |
| Consistenza della foschia | Alto (controllato da bagno) | Alto (controllato dallo spessore) | Alto |
| Anti-impronte digitali | Moderato | Bene | Eccellente |
| Prodottoion Cost | Medium | Medio-Basso | Medio-Alto |
| Compatibilità con la stampa UV | Buono (stampa sulla superficie interna) | Bene | Buono (stampa prima della rifinitura AF) |
| Tempi di consegna (per lotto) | 7 – 12 giorni lavorativi | 5 – 10 giorni lavorativi | 10 – 15 giorni lavorativi |
Fornitura B2B: Valutazione dei produttori di copertine posteriori in vetro AG
Selezionare il partner manifatturiero giusto per le copertine posteriori in vetro AG richiede un'attenta valutazione delle capacità tecniche, della coerenza produttiva e dell'affidabilità delle comunicazioni. Oltre ai criteri standard per i fornitori generali di copertura in vetro, la produzione di vetro AG richiede un ulteriore controllo in diversi ambiti:
Capacità di trattamento AG
La fabbrica gestisce una propria linea di incisione e attrezzature per il rivestimento? La lavorazione interna del trattamento AG garantisce un migliore controllo qualità e un tempo di risposta più rapido rispetto all'esternalizzazione del trattamento a terzi. Chiedi una visita alla fabbrica o una verifica della struttura.
Foschia e Consistenza Lucente
Richiedi i rapporti di test del misuratore di foschia e del misuratore di lucidità dai campioni di produzione. Livelli costanti di foschia (± 2% tra i lotti) indicano processi di incisione o rivestimento ben controllati. Una foschia incoerente provoca variazioni visibili tra le unità nello stesso ordine.
Durata del rivestimento AF
Se viene specificato il trattamento AG+AF, si testa la durata del rivestimento oleofobo utilizzando l'abrasione della lana d'acciaio (ASTM F735) e test di simulazione delle impronte digitali. I rivestimenti AF di qualità mantengono un angolo di contatto con l'acqua superiore a 100° dopo 5.000+ cicli di pulizia.
Certificazioni e Conformità
Verifica la certificazione ISO 9001, la conformità RoHS per i materiali e la conformità REACH per le sostanze chimiche utilizzate nell'incisione e nel rivestimento. I produttori che servono i mercati europeo e nordamericano devono rispettare rigorose normative ambientali e di sicurezza.
Applicazioni comuni delle copertine posteriori in vetro AG
I coperchi posteriori in vetro AG sono utilizzati in un'ampia gamma di applicazioni di elettronica di consumo e industriali:
- Smartphone — Telefoni di fascia alta e di fascia media dove la finitura opaca e la resistenza alle impronte digitali sono punti di forza chiave. Il trattamento AG viene applicato sulla superficie esterna, mentre il vetro temperato fornisce protezione strutturale.
- Tablet ed e-reader — Applicazioni con pannelli più grandi dove la riduzione dell'abbagliamento migliora la leggibilità all'aperto e riduce l'affaticamento oculare durante un uso prolungato.
- Caricabatterie wireless — Pad di ricarica in vetro AG che si abbinano alla finitura opaca degli smartphone compatibili per una coerenza visiva tra le linee di prodotto.
- Dispositivi smart home — Pannelli di controllo, altoparlanti smart e alloggiamenti per dispositivi IoT dove superfici antiriflesso migliorano la visibilità del display sotto illuminazione ambientale.
- Display automobilistici — Coperchi in vetro AG per schermi di infotainment e quadri strumenti a bordo veicolo che devono rimanere leggibili alla luce diretta del sole.
- Dispositivi indossabili — Copricolle posteriori per smartwatch e fitness tracker che richiedono una finitura opaca premium che resiste al sudore e alle macchie di olio della pelle.
Domande Frequenti
Qual è la differenza tra vetro AG e vetro AR?
Il vetro AG (anti-riflesso) diffonde la luce riflessa tramite micro-texturizzazione superficiale, rendendo i riflessi sfocati e meno visibili. Il vetro AR (anti-riflesso) utilizza rivestimenti ottici multistrato per ridurre la quantità di luce riflessa dalla superficie, aumentando la trasmissione complessiva. Il vetro AG offre un aspetto opaco, mentre il vetro AR rimane trasparente. Entrambi possono essere combinati su un unico pannello per ottenere il massimo effetto, anche se questo è più comune nelle applicazioni di display rispetto alle copertine posteriori.
Il vetro AG influisce sulla qualità della stampa UV sulla copertina posteriore?
No. Il trattamento AG viene applicato sulla superficie esterna (esterna) del vetro, mentre la stampa UV viene tipicamente effettuata sulla superficie interna (interna), vista attraverso il vetro. Questo significa che la texture AG non interferisce con il design stampato. L'impronta appare nitida e vivace attraverso il vetro, mentre la superficie esterna offre riduzione dell'abbagliamento e resistenza alle impronte digitali.
Quale livello di foschia dovrei scegliere per una copertura posteriore in vetro di uno smartphone AG?
Per le copertine posteriori degli smartphone, un livello di foschia tra il 5% e il 12% è tipico. Una foschia più bassa (3%–6%) produce un effetto opaco sottile con un impatto minimo sull'aspetto dei disegni UV stampati sottostanti, adatti a disegni con dettagli fini o elementi fotografici. Una foschia più elevata (8%–15%) crea un aspetto opaco più marcato con una maggiore resistenza antiriflessi e impronte digitali, ideale per design a colori solidi o sfumati dove la massima occultazione delle macchie è la priorità.
I coperchi posteriori in vetro AG possono supportare la ricarica wireless?
Sì. Il vetro AG è completamente compatibile con la ricarica wireless. Il trattamento antiriflesso non aggiunge strati metallici o conduttivi che interferirebbero con la ricarica standard Qi. Lo spessore del vetro (tipicamente 0,5–0,85 mm per le copertine posteriori) e lo strato adesivo hanno un impatto trascurabile sull'efficienza di ricarica, simile alle coperture standard in vetro temperato.
Qual è il MOQ tipico e i tempi di consegna per gli ordini di copertina posteriore di vetro AG?
Il MOQ per le copertine posteriori in vetro AG varia tipicamente da 500 a 2.000 unità a seconda della complessità del trattamento AG e del numero di modelli di dispositivo. Sono disponibili ordini di campione da 20 a 50 unità per la valutazione del progetto. Il tempo di consegna del Prodotto è di 10–18 giorni lavorativi dopo l'approvazione del progetto, con ulteriori 3–7 giorni per la produzione del campione. Gli ordini urgenti possono essere gestiti con un'elaborazione accelerata a un prezzo maggiore. contact.html" style="color:#3a78ef; Decorazione di testo:sottoline;" >Contatto al produttore prezzi specifici e preventivi di tempistica.
Pronto a trovare le copertine posteriori in vetro AG per il tuo marchio?
Dall'incisione chimica ai trattamenti combinati AG+AF, offriamo soluzioni antiriflesso personalizzabili per qualsiasi modello di smartphone. Richiedi oggi stesso un esempio gratuito e una scheda tecnica.